
焊缝是钢结构、压力容器、压力管道最薄弱的部位,焊接过程容易产生未焊透、未熔合、裂纹、夹渣、气孔等缺陷,直接影响构件运行安全。超声波探伤作为焊缝无损检测主流手段,依靠 A 扫波形完成缺陷定位、定量与性质初步判定。很多现场检测人员容易出现定位偏差、缺陷当量判读不准等问题。
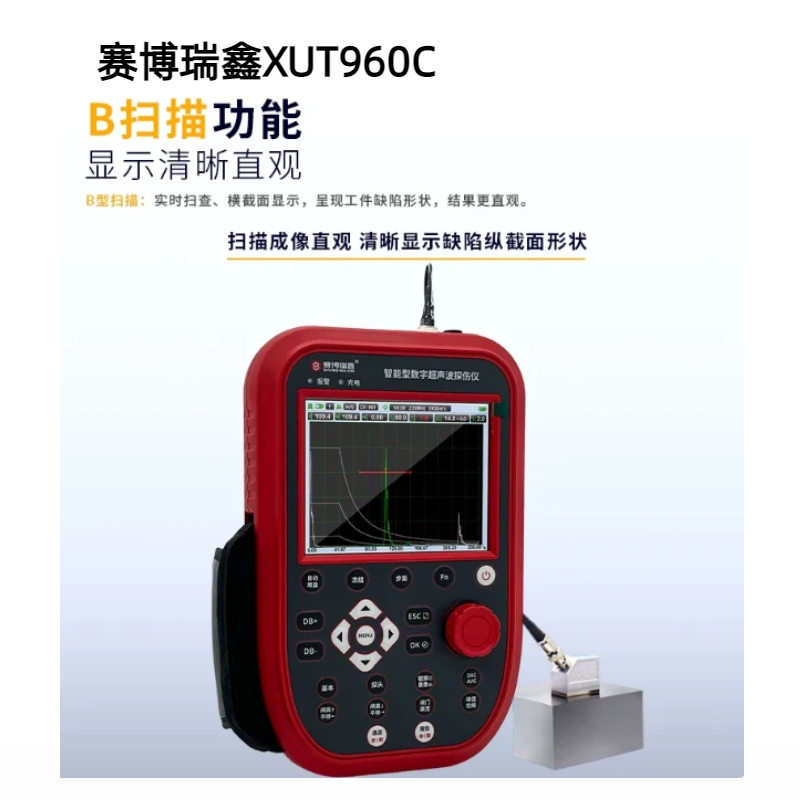
一、焊缝超声波探伤基础技术
探头选型焊缝探伤大多采用横波斜探头,利用一次波、二次波对焊缝及热影响区扫查。薄板焊缝选用 K 值偏大探头(K2.0~K3.0),近表面盲区小;中厚板焊缝选用 K1.0~K2.0 探头,穿透能力更强。探头晶片尺寸根据工件厚度与扫查范围选择。
仪器校准探伤前必须使用 CSK-IA、IIW 等标准试块完成零点校准、K 值校准、时基线校准,保证时基线比例准确。需要制作 DAC 距离波幅曲线,作为缺陷当量评定基准,满足 GB/T 11345 焊缝无损检测标准。
扫查方式常用锯齿扫查、平行扫查、环绕扫查。扫查时控制探头移动速度,保证声束覆盖焊缝全部区域,同时留意回波变化,防止漏检。工件表面需要打磨除锈,涂抹耦合剂,保障超声波有效传入工件。
干扰识别焊缝余高、焊角、根部会产生几何假波,要区分缺陷回波与结构假波,避免误判。粗晶材料还会伴随晶粒杂波,可调整仪器滤波、增益参数降低干扰。
二、焊缝缺陷定位方法
焊缝缺陷定位主要依靠时基线刻度,结合探头 K 值进行计算,得到缺陷的水平距离、埋藏深度、声程。
声程定位:仪器时基线按声程标定,直接读取超声波从探头到缺陷的传播距离;
深度定位:通过声程与探头 K 值换算,得到缺陷距离工件上表面的埋藏深度;
水平定位:计算缺陷在焊缝水平方向距离探头入射点的水平距离,标记缺陷在焊缝的具体位置。
实操要点:找到缺陷最高回波时锁定波形,再读取参数;探头偏移会造成定位误差,找到波峰最高点是定位前提。河南嘉宸仪器销售的数字超声波探伤仪自带自动计算功能,可快速算出缺陷深度、水平距离,降低人工计算误差。
三、焊缝缺陷定量方法
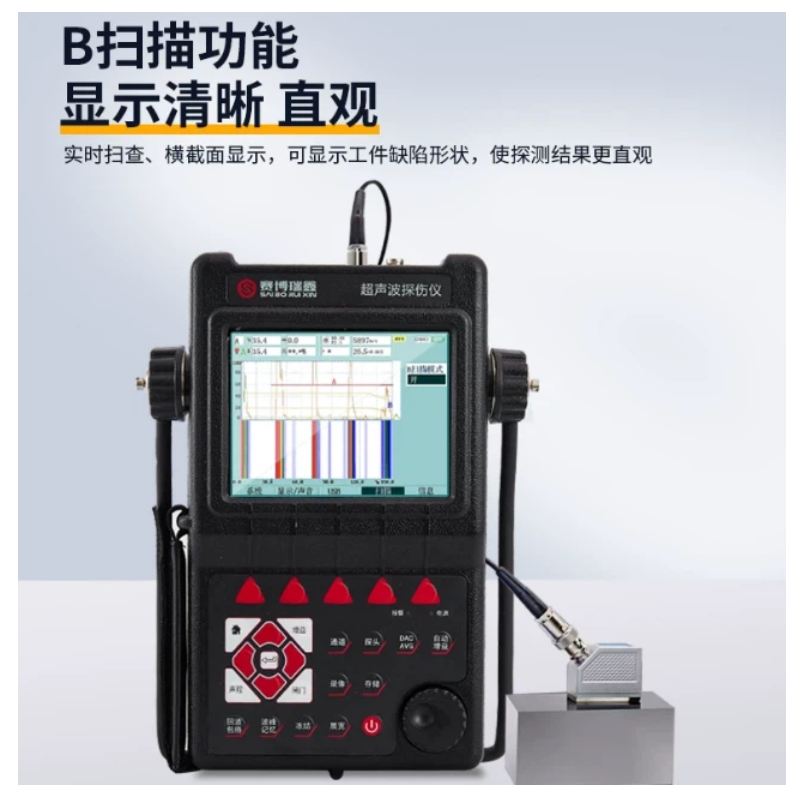
焊缝超声探伤定量主要分为当量定量和测长定量。
当量定量(DAC 曲线法)将缺陷最高回波幅值和 DAC 基准曲线对比,判定缺陷当量大小。回波高于评定线需要记录,达到定量线测量长度,超过判废线判定不合格。适合点状、小体积缺陷,如气孔、小夹渣。
端点半波测长法(6dB 法)针对面状延伸缺陷(裂纹、未熔合、长条夹渣),采用端点 6dB 下降法测长。移动探头,当缺陷最高波下降 6dB 时,标记两个端点,两点之间距离即为缺陷实际延伸长度。是焊缝长缺陷最常用测长手段。
四、实操总结
焊缝超声探伤,校准是前提、扫查是基础、波形识别是关键。定位依靠时基线与 K 值换算,定量分当量评定与 6dB 端点测长。现场检测人员需要熟悉标准,结合仪器波形综合判断缺陷类型。 河南嘉宸仪器设备有限公司,提供便携式超声波探伤仪、斜探头、标准试块、耦合剂全套耗材,支持焊缝探伤仪器选型、计量校准配套服务,助力企业完成钢结构、压力容器焊缝无损检测工作。
Copyright © 2020-2025 河南嘉宸仪器设备有限公司 版权所有 备案号:豫ICP备2025113270号


15638801711


